
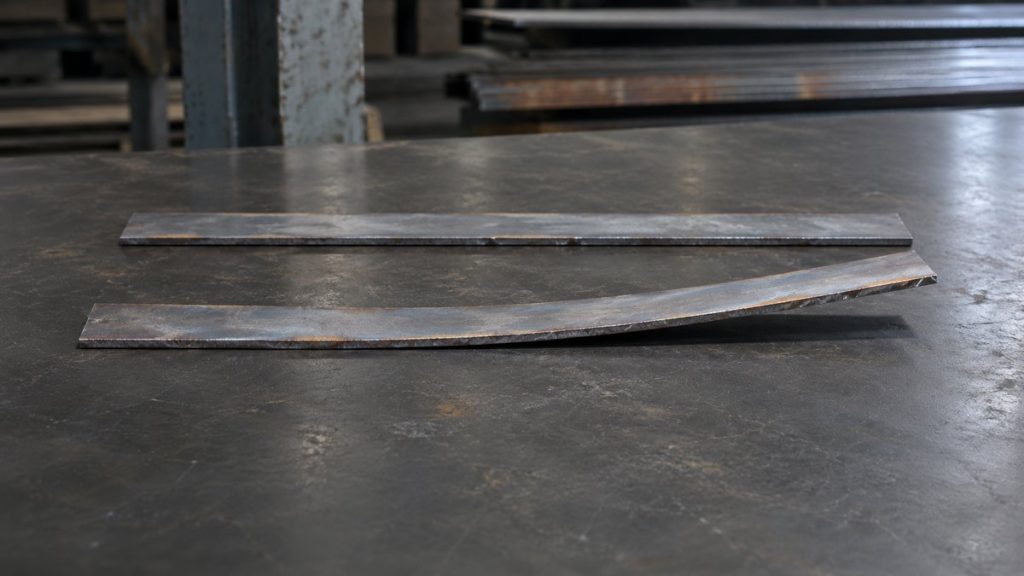
تاب برداشتن ورق بعد از برش معمولاً از یکی از سه منشأ میآید: ورق از ابتدا تخت نبوده، حرارت برش بخشی از قطعه را منبسط و منقبض کرده، یا برش تنش باقیمانده ورق را آزاد کرده و قطعه شکل عوض کرده است. برای تصمیم درست، اول باید بدانید ورق پیش از برش چقدر تخت بود، بعد قطعه را با نقشه مقایسه کنید. در ادامه این سه منشأ، یک درخت تشخیص و سؤالهایی را میبینید که پیش از تکرار سفارش ورق برشی باید بپرسید.
سه منشأ اصلی تاب برداشتن
1. ناتختی اولیه ورق
ورق نورد گرم ممکن است با موج یا خمیدگی تحویل شود. حد مجاز تختی را استاندارد و کلاس سفارش تعیین میکند. اگر ورق خارج از حد بود، قطعات بریدهشده هم مشکل را به ارث میبرند. روش اندازهگیری را راهنمای کنترل تلرانس ضخامت و تختی توضیح میدهد.
2. حرارت برش
در روشهای حرارتی (هوابرش، پلاسما و تا حدی لیزر) لبه برش گرم میشود، منبسط میشود و هنگام سرد شدن جمع میشود. این انقباض غیریکنواخت بهویژه در قطعات باریک، ظریف یا ورقهای نازک باعث کجشدن میشود. هرچه ورودی حرارت بیشتر باشد، خطر تاب بیشتر است. روشهای برش سرد مثل واترجت حرارت چندانی وارد نمیکنند. مقایسه روشها را مقایسه روشهای برش ورق بخوانید.
3. تنش باقیمانده
نورد و سرد شدن ورق در کارخانه تنشهایی در آن میگذارد که تا وقتی ورق یکپارچه است متعادلاند. با بریدن، تعادل بههم میخورد و تکهها شکل میگیرند؛ مثلاً نوار باریکی که از لبه ورق بریده شده، خم میشود. این پدیده به گرید، ضخامت و تاریخچه تولید ورق بستگی دارد و با حرارت برش جداست، اگرچه هر دو اغلب با هم دیده میشوند.
درخت تشخیص ساده
- آیا تختی ورق کامل را قبل از برش سنجیدهاید؟
خیر: اگر ورق باقیمانده دارید، همان را بسنجید. بله: ادامه دهید. - ورق اولیه خارج از حد سفارش بود؟
بله: منشأ ناتختی اولیه؛ با فروشنده مغایرت اعلام کنید. خیر: ادامه دهید. - روش برش حرارتی بود؟
بله و تاب نزدیک لبه برش یا در قطعات باریک است: حرارت برش مظنون است. خیر (واترجت یا مکانیکی): تنش باقیمانده محتملتر است. - تاب پس از آزاد شدن قطعه از اسکلت ورق ظاهر شد؟
بله: آزادسازی تنش باقیمانده. خیر: ترتیب برش و بستن قطعه را بررسی کنید. - همه قطعات یا بعضی؟
همه با الگوی یکسان: عامل سیستماتیک (ورق، روش). بعضی: موقعیت قطعه روی ورق و ترتیب برش را بررسی کنید.
این درخت راهنماست و جایگزین بررسی مهندسی نیست. چند عامل میتوانند همزمان باشند.
شکل، جهت و ترتیب برش
- قطعات باریک و بلند، قطعات با سوراخهای زیاد و قطعات نازک راحتتر تاب برمیدارند.
- قطعهای که از لبه ورق بریده میشود، بیشتر از قطعه مرکز ورق آزادسازی تنش را نشان میدهد.
- ترتیب برش مهم است: برش ابتدا از داخل قطعه و بعد از بیرون، و رعایت فاصله بین برشهای مجاور، حرارت را بهتر توزیع میکند. این را با تولیدکننده هماهنگ کنید.
- نگهداشتن قطعه با پل یا زبانه کوچک (micro-joint) تا پایان برش میتواند از حرکت جلوگیری کند. روش به دستگاه و کیفیت لبه بستگی دارد.
مثال تشخیص (نمایشی)
فرض کنید 30 نوار به عرض 60 mm و طول 1200 mm از ورق 8 mm با پلاسما بریده شده و بیشتر آنها در طول خمیدهاند. دادهها فرضیاند.
| مشاهده | نتیجهگیری اولیه |
|---|---|
| ورق باقیمانده روی میز صاف تخت است و فقط نوارها خمیدهاند | ناتختی اولیه محتمل نیست |
| خمیدگی همه نوارها به یک سمت و مشابه است | عامل سیستماتیک: حرارت یکطرفه یا ترتیب برش |
| نوارهای کنار لبه ورق بیشتر خم شدهاند | آزادسازی تنش باقیمانده نزدیک لبه |
| نوار باریک و بلند است | هندسه نقش دارد: عرض کم نسبت به طول |
جمعبندی احتمالی: ترکیب حرارت پلاسما و آزاد شدن تنش در نوارهای باریک. گام بعدی: برش نمونه با روش کمحرارتتر یا با پلهای نگهدارنده و مقایسه نتیجه، نه تغییر همزمان چند متغیر.
یادداشتهای نقشه و سؤالهایی پیش از تکرار سفارش
پیش از تکرار برش، این موارد را در نقشه و مکاتبه بنویسید:
- حد تختی مجاز قطعه و روش اندازهگیری آن.
- تختی اولیه ورق و کلاس سفارش.
- روش برش و کیفیت لبه موردنیاز.
- جهت و محل قطعه در ورق، اگر اهمیت دارد.
- عملیات پس از برش: صافکاری، تنشزدایی یا ماشینکاری و محل آن در برنامه.
سؤالهایی که از فروشنده میپرسید: برای قطعات با این هندسه چه ترتیب برشی پیشنهاد میکنید؟ آیا نمونه کوچک بریده و بررسی میشود؟ در صورت تاب بیش از حد، چه مسیر اصلاح و مسئولیتی تعریف شده است؟ هنگام تحویل مجدد، کنترل را با چکلیست کنترل کیفیت قطعات ورق برشی انجام دهید.
اصلاح قطعه تاببرداشته
اصلاح (صافکاری مکانیکی یا حرارتی) ممکن است خواص و تنش قطعه را تغییر دهد. روش مجاز را مشخصات پروژه و مهندس مسئول تعیین میکنند، بهویژه برای گریدهای ویژه یا کاربردهای ایمنی. بدون تأیید، قطعه را با روش آزمونوخطا صاف نکنید.
گام بعدی
برای سفارش تکراری، نتیجه سنجش تختی ورق اولیه، عکس قطعات تاببرداشته، نقشه و روش برش قبلی را با استعلام بفرستید تا پیشنهاد روش و ترتیب برش داده شود.